

02 november
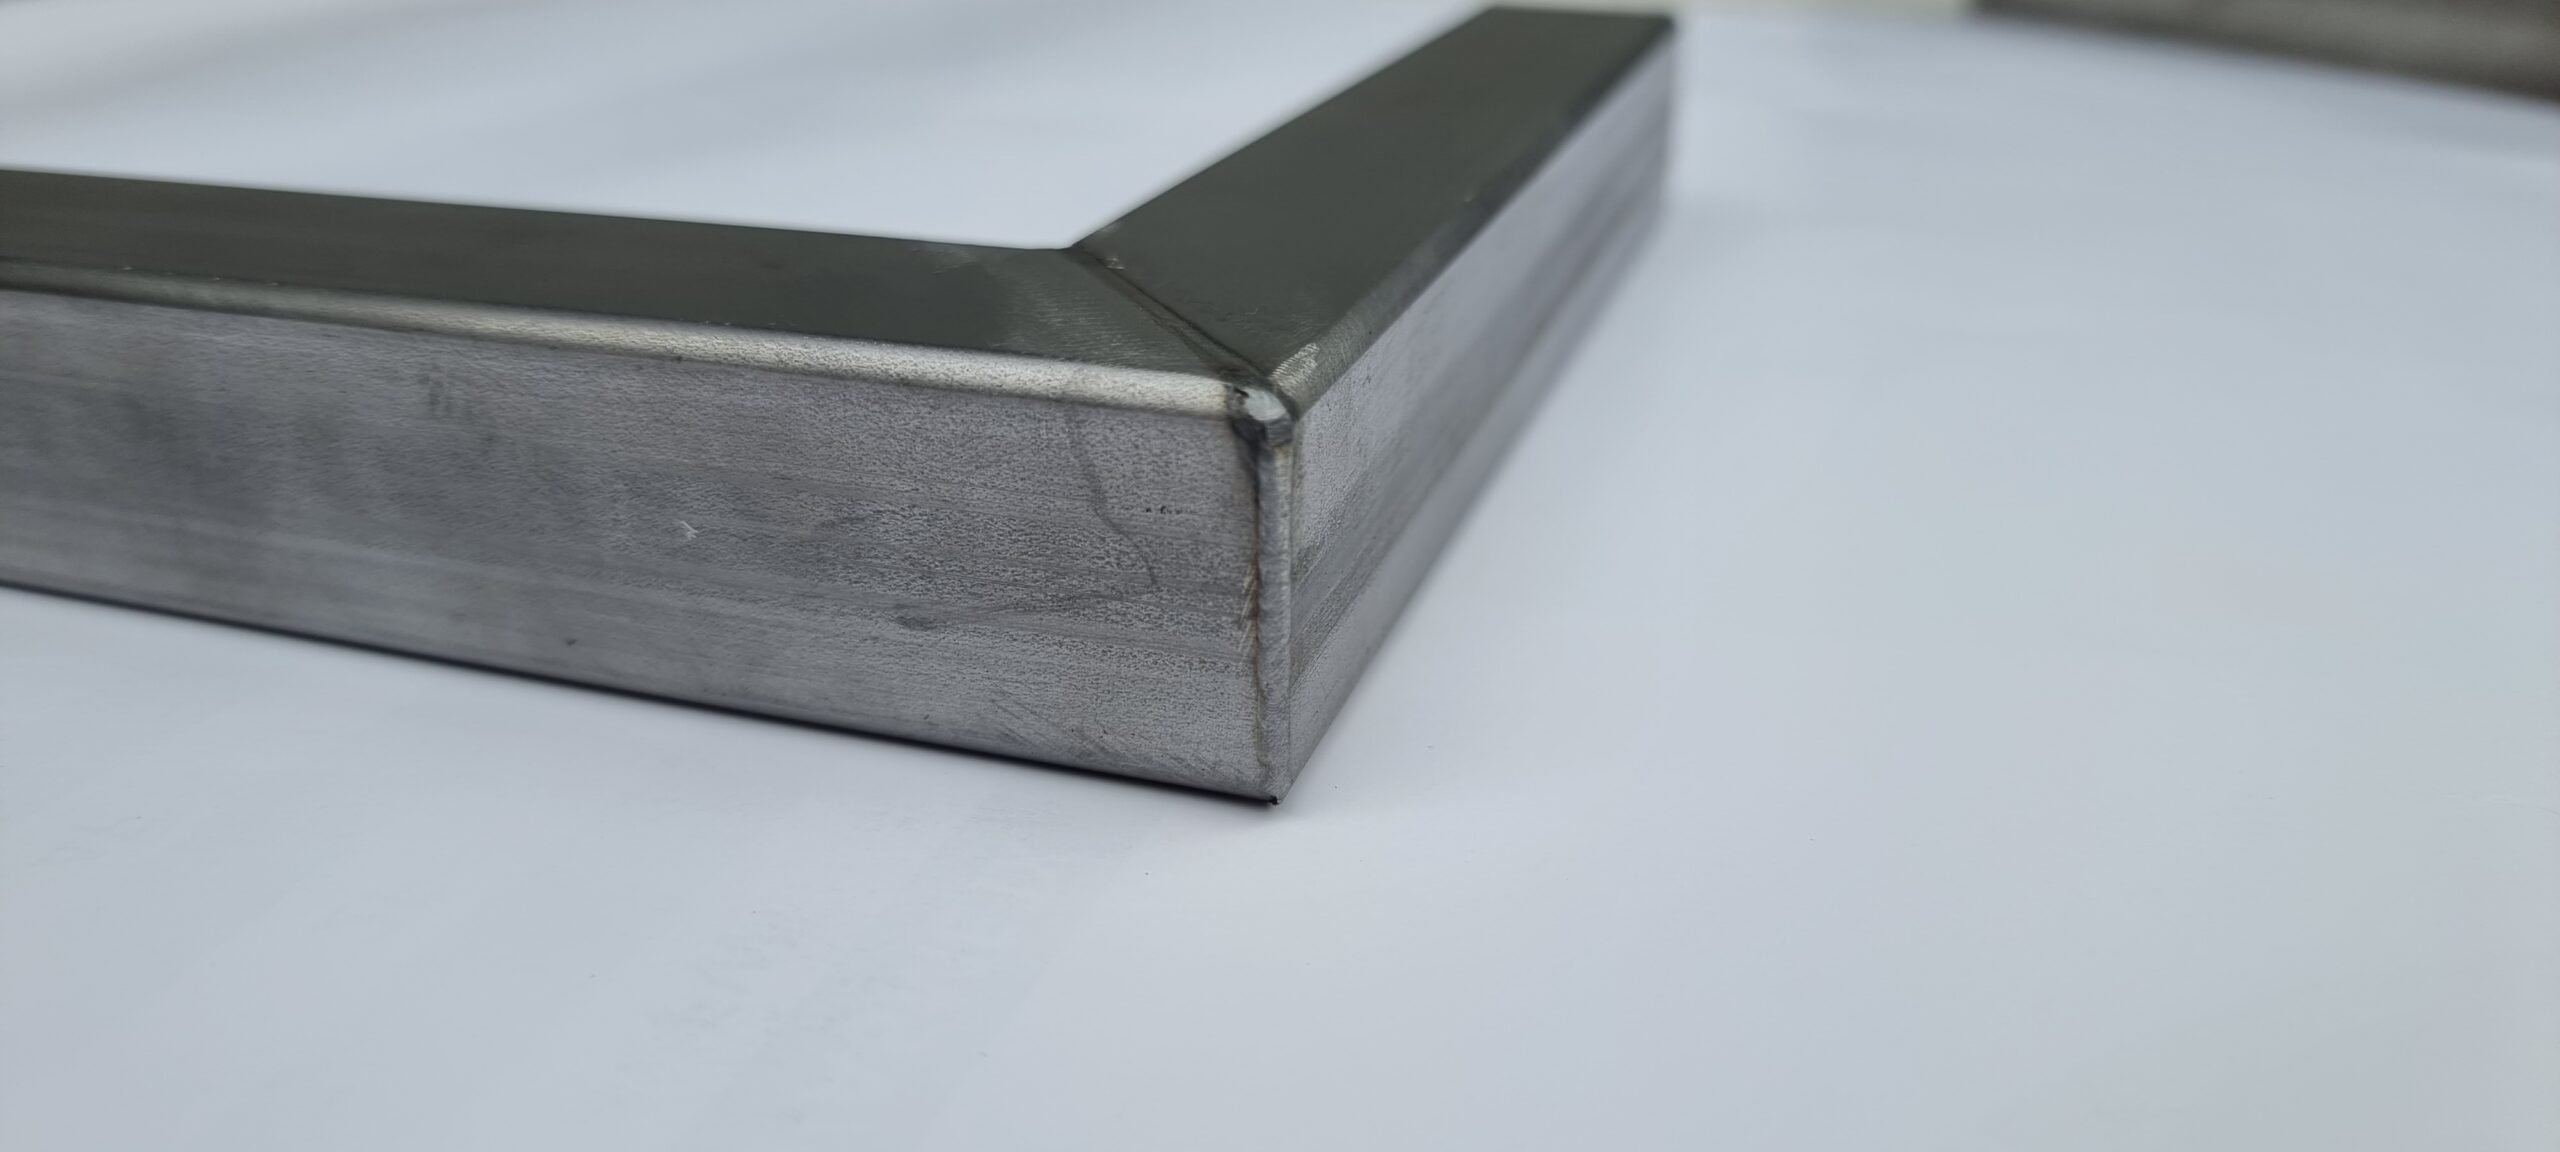
Drie parameters die de meeste invloed hebben op het lasresultaat
Een moderne handlaser beschikt over diverse instelbare parameters: wobble-breedte, focuspositie, pulsfrequentie, duty cycle, gasdebiet, beschermgassoort, draadtoevoersnelheid en meer. Voor iemand die net begint met laserlassen, kan dat overweldigend zijn. In de praktijk bepalen drie parameters samen het overgrote deel van het lasresultaat: het laservermogen, de lassnelheid en de wobble-breedte. Met een goed begrip van deze drie parameters heeft een lasser de belangrijkste variabelen van het proces onder controle.
Het laservermogen
Het laservermogen, uitgedrukt in watt of kilowatt, bepaalt hoeveel energie de laser per tijdseenheid levert. Een hoger vermogen betekent meer energie per tijdseenheid, wat resulteert in diepere inbranding, een bredere smeltzone en de mogelijkheid om met hogere lassnelheden te werken. Een lager vermogen geeft minder warmte-inbreng en is gunstig bij dunwandig materiaal of bij toepassingen waarbij vervorming kritisch is. Het vermogen staat echter nooit op zichzelf. Hetzelfde vermogen geeft bij een lage lassnelheid een ander resultaat dan bij een hoge lassnelheid.
De lassnelheid
De lassnelheid, uitgedrukt in mm/min, bepaalt hoe snel de laskop over het werkstuk beweegt. Samen met het vermogen bepaalt de lassnelheid de warmte-inbreng: de energie die per millimeter naad wordt ingebracht. Bij handmatig laserlassen met toevoegdraad volgt de lasser in de praktijk de snelheid van de lasdraad: de laskop wordt als het ware voortgeduwd door de draad. Hierdoor ligt de voortloopsnelheid vanzelf zeer constant. Het effect van de snelheid op de naad is als volgt:
- Lagere snelheid: de laser blijft langer op dezelfde plek. Dat geeft meer inbranding, maar ook meer warmte-inbreng en daarmee meer kans op vervorming of verkleuring.
- Hogere snelheid: minder warmte-inbreng en minder vervorming. Dit is gunstig bij dunwandig materiaal.
De relatie tussen vermogen en snelheid laat zich goed illustreren met de formule voor warmte-inbreng:
Warmte-inbreng (kJ/mm) = (Vermogen (kW) × 60) / Lassnelheid (mm/min)
Wobble-breedte
De wobble-breedte is de derde parameter die het lasresultaat in hoge mate bepaalt.
De breedte (ook wel oscillatie-amplitude genoemd) bepaalt hoe ver de laserbundel zijdelings heen en weer beweegt. Bij handmatig laserlassen ligt de focuspositie vast: die is ingesteld op de werkafstand van de laskop en wordt tijdens het lassen niet aangepast. De wobble-breedte bepaalt daarmee de grootte van het smeltbad.
Een bredere wobble verspreidt de energie van de laserbundel over een groter naadoppervlak. Dit heeft directe gevolgen voor zowel de naadgeometrie als het benodigde vermogen. Naarmate de wobble-breedte toeneemt, daalt de energiedichtheid per oppervlakte-eenheid. Om bij een bredere wobble dezelfde inbranddiepte te behouden, is meer vermogen nodig. De wobble-breedte en het vermogen moeten dus samen worden afgestemd: een bredere wobble vraagt meer vermogen, een smallere wobble vraagt minder.
De ideale wobble-instelling hangt af van het type naad. Dat komt doordat de vorm van de verbinding bepaalt hoe de energie zich over de wanden verdeelt.
Buitenhoek en overlapnaad: hier is een bredere wobble gunstig. De bundel bereikt beide zijkanten van de naad, geeft een goede inbranding in beide vlakken en levert een bredere, gelijkmatigere naad.
Binnenhoek: hier werkt een smallere wobble beter. De wanden liggen dicht bij elkaar, en een brede wobble projecteert een deel van de energie daarop. Dat geeft overbodige warmte-inbreng, spatvorming en een moeilijker te beheersen smeltbad. Met een smallere wobble blijft de energie geconcentreerd op het wortelgebied van de naad.
Hoe de drie parameters samenwerken
Vermogen, lassnelheid en wobble zijn sterk met elkaar verbonden. Verandert één parameter, dan moeten meestal ook een of beide andere parameters worden aangepast. Een voorbeeld uit de praktijk: een lasser last een binnenhoeklas in 1,5 mm roestvast staal (RVS) met deze instellingen:
- wobble-breedte: smal
- vermogen: 600 W
- lassnelheid: 400 mm/min
De naad is goed. Dan volgt een buitenhoek op hetzelfde materiaal. De lasser stelt de wobble-breedte breder in voor een gelijkmatigere aanraking van beide vlakken. Maar daardoor daalt de energiedichtheid en is de inbranding onvoldoende. De oplossing is het vermogen iets verhogen, of de lassnelheid iets verlagen, totdat de inbranding weer op peil is.
Drie parameters, één evenwicht.
Ervaren handlassers leren dit aanvoelen. Beginnende handlassers leren dit het snelst door systematisch één parameter tegelijk te variëren en het effect op de naad te observeren.
Overige parameters
De andere instelbare parameters zijn zeker niet onbelangrijk, maar ze hebben in de meeste situaties een meer begrensde invloed op het basisresultaat. Gasdebiet en gassoort beïnvloeden oxidatie en spatvorming. Focuspositie wordt vooraf ingesteld op de werkafstand van de laskop en vraagt geen aanpassing per naadtype. Pulsparameters geven extra controle bij specifieke toepassingen. In de praktijk werkt het zo: zet vermogen, snelheid en wobble-breedte goed in en u heeft een bruikbare naad. Stem daarna de overige parameters af en u heeft een goede naad. De volgorde is niet willekeurig.
In de praktijk
Laserlassen heeft veel instelknoppen, maar drie parameters dragen het meeste gewicht: laservermogen, lassnelheid en wobble-breedte. Wie begrijpt wat elk van deze drie doet, hoe ze elkaar beïnvloeden en hoe de wobble-breedte per naadgeometrie verschilt, heeft het grootste deel van het proces onder controle. De rest is verfijning. Wilt u meer weten over de instellingen van een handlaser, of wilt u zelf ervaren hoe dit in de praktijk werkt? Vraag een demo aan of neem contact op via [email protected].
Deel dit bericht