

02 November
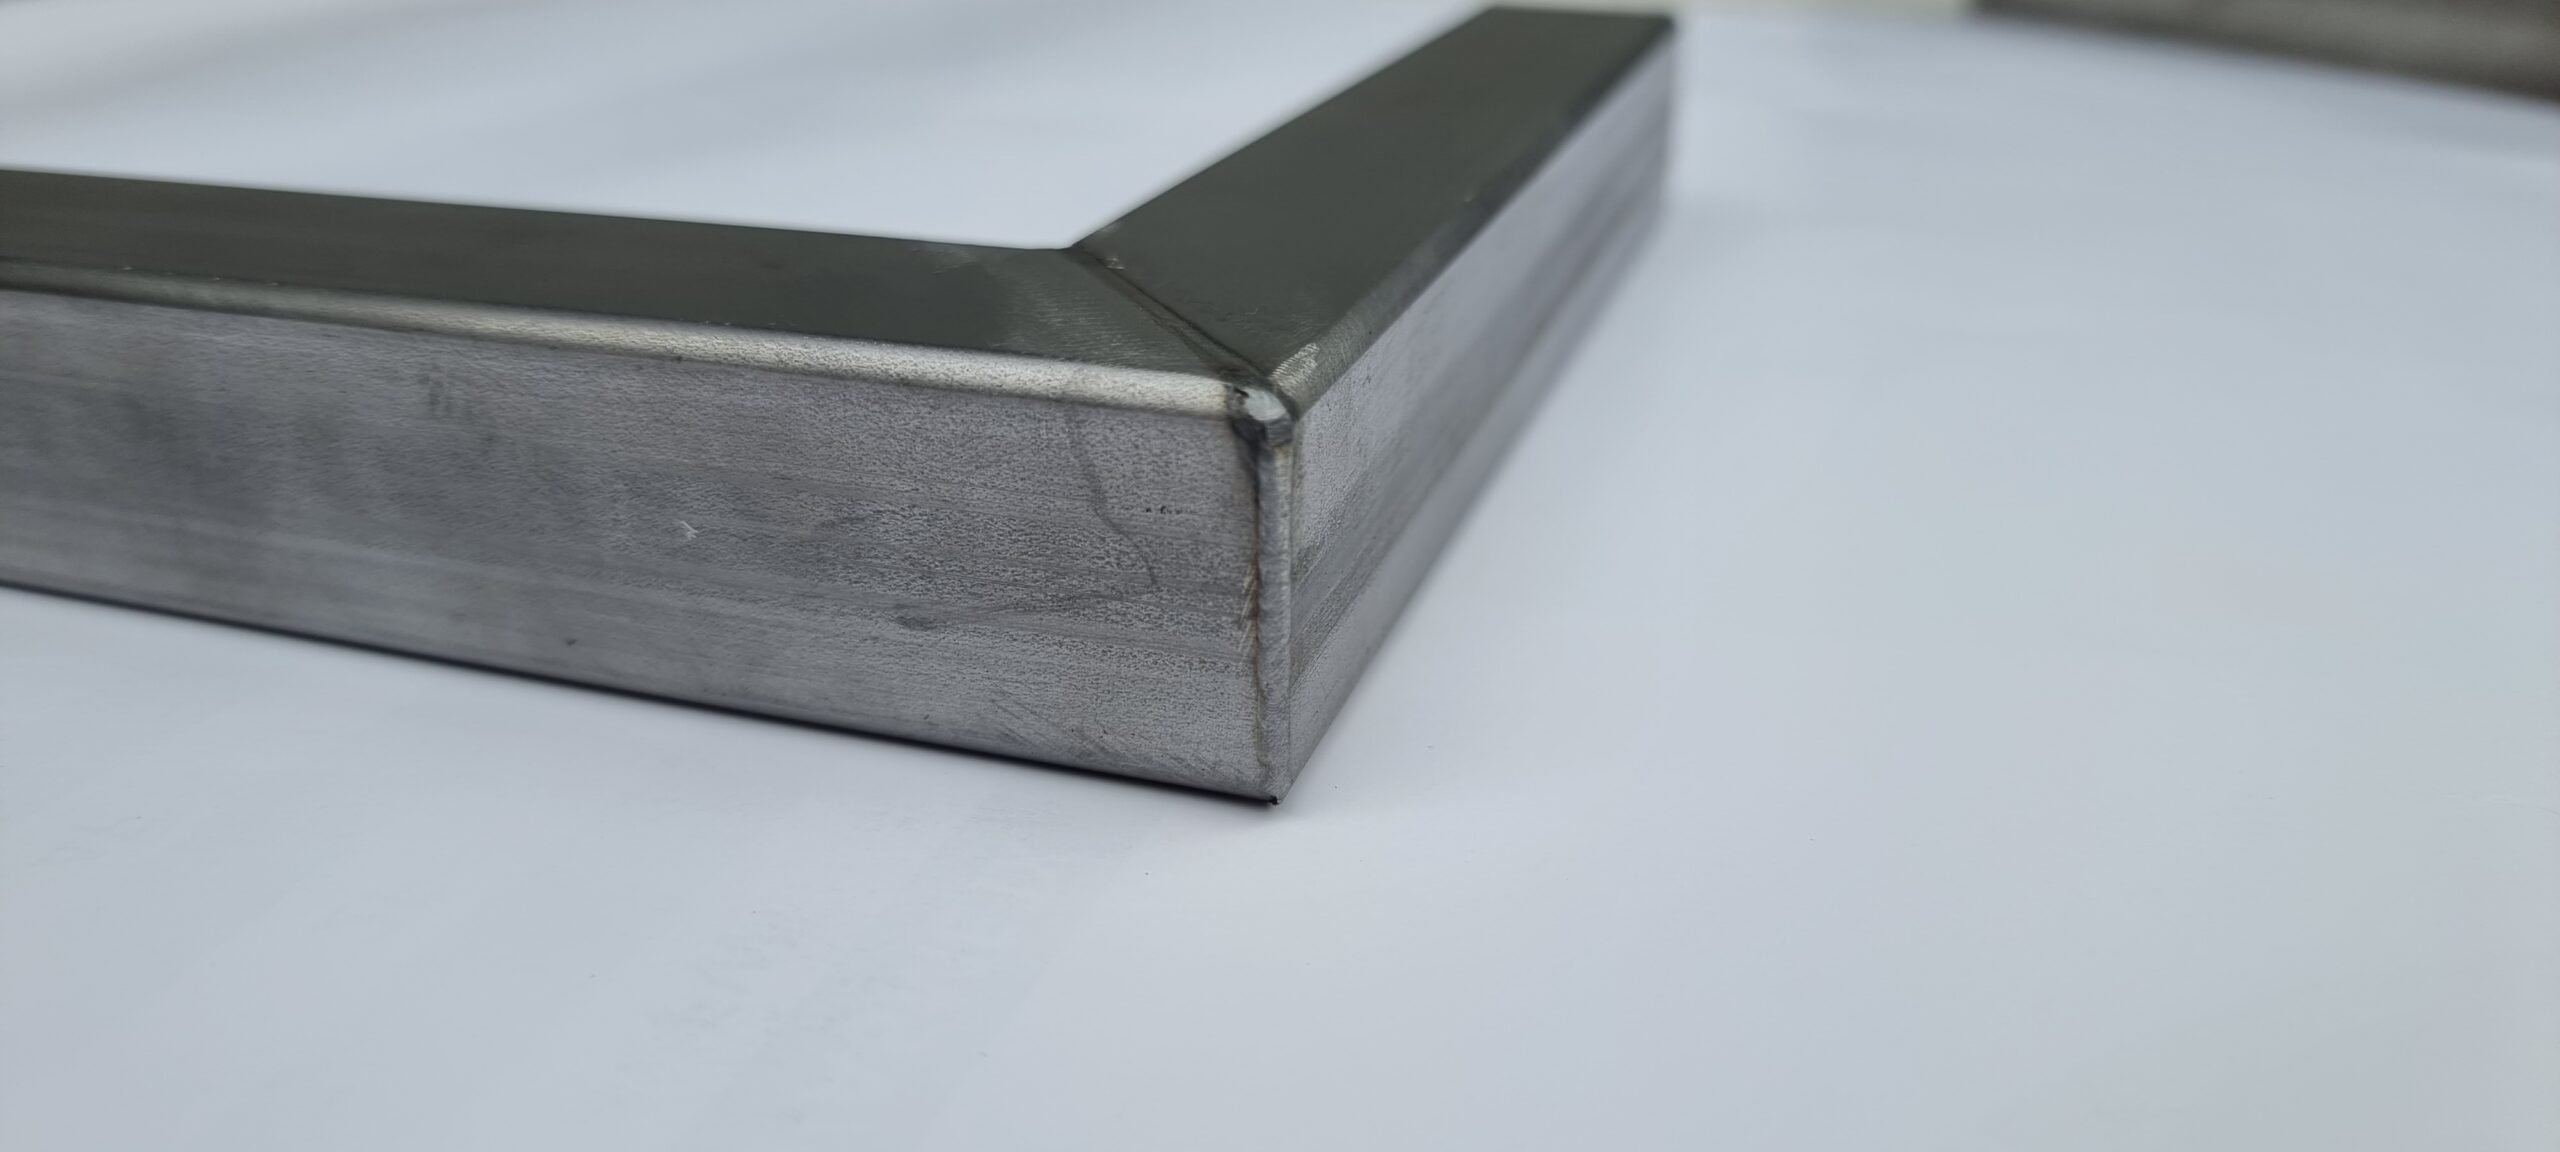
Drei Parameter, die den größten Einfluss auf das Schweißergebnis haben
Ein modernes Hand-Laserschweißgerät verfügt über diverse einstellbare Parameter: Wobble-Breite, Fokusposition, Pulsfrequenz, Duty Cycle, Gasdurchfluss, Schutzgasart, Drahtvorschubgeschwindigkeit und mehr. Für jemanden, der gerade erst mit dem Laserschweißen beginnt, kann das überwältigend sein. In der Praxis bestimmen drei Parameter zusammen den überwiegenden Teil des Schweißergebnisses: die Laserleistung, die Schweißgeschwindigkeit und der Wobble. Mit einem guten Verständnis dieser drei Parameter hat ein Schweißer die wichtigsten Variablen des Prozesses unter Kontrolle.
Die Laserleistung
Die Laserleistung, angegeben in Watt oder Kilowatt, bestimmt, wie viel Energie der Laser pro Zeiteinheit liefert. Eine höhere Leistung bedeutet mehr Energie pro Zeiteinheit, was zu einem tieferen Einbrand, einer breiteren Schmelzzone und der Möglichkeit führt, mit höheren Schweißgeschwindigkeiten zu arbeiten. Eine niedrigere Leistung bringt weniger Wärme ein und ist günstig bei dünnwandigem Material oder bei Anwendungen, bei denen Verzug kritisch ist. Die Leistung steht jedoch nie für sich allein. Dieselbe Leistung liefert bei einer niedrigen Schweißgeschwindigkeit ein anderes Ergebnis als bei einer hohen Schweißgeschwindigkeit.
Die Schweißgeschwindigkeit
Die Schweißgeschwindigkeit, angegeben in mm/min, bestimmt, wie schnell sich der Schweißkopf über das Werkstück bewegt. Zusammen mit der Leistung bestimmt die Schweißgeschwindigkeit den Wärmeeintrag: die Energie, die pro Millimeter Naht eingebracht wird. Beim manuellen Laserschweißen mit Zusatzdraht orientiert sich der Schweißer in der Praxis an der Geschwindigkeit des Schweißdrahts: Der Schweißkopf wird gewissermaßen vom Draht vorwärtsgeführt. Dadurch bleibt die Vorschubgeschwindigkeit weitgehend konstant. Die Auswirkung der Geschwindigkeit auf die Naht ist wie folgt:
- Niedrigere Geschwindigkeit: Der Laser bleibt länger an derselben Stelle. Das ergibt mehr Einbrand, aber auch mehr Wärmeeintrag und damit eine größere Gefahr von Verzug oder Verfärbung.
- Höhere Geschwindigkeit: Der Wärmeeintrag und die Gefahr von Verzug nehmen ab. Das ist besonders bei dünnwandigem Material von Vorteil.
Der Zusammenhang zwischen Leistung und Geschwindigkeit lässt sich gut anhand der Formel für den Wärmeeintrag veranschaulichen:
Wärmeeintrag (kJ/mm) = (Leistung (kW) × 60) / Schweißgeschwindigkeit (mm/min)
Wobble-Breite
Die Wobble-Breite ist der dritte Parameter, der das Schweißergebnis in hohem Maße bestimmt.
Die Breite (auch Oszillationsamplitude genannt) bestimmt, wie weit sich der Laserstrahl seitlich hin und her bewegt. Beim manuellen Laserschweißen ist die Fokusposition festgelegt: Sie ist auf den Arbeitsabstand des Schweißkopfes eingestellt und wird während des Schweißens nicht angepasst. Die Wobble-Breite bestimmt damit die Größe des Schmelzbads.
Ein breiterer Wobble verteilt die Energie des Laserstrahls auf eine größere Nahtfläche. Das hat direkte Folgen sowohl für die Nahtgeometrie als auch für die benötigte Leistung. Mit zunehmender Wobble-Breite sinkt die Energiedichte pro Flächeneinheit. Um bei einem breiteren Wobble dieselbe Einbrandtiefe beizubehalten, ist mehr Leistung nötig. Wobble-Breite und Leistung müssen daher aufeinander abgestimmt werden: Ein breiterer Wobble erfordert mehr Leistung, ein schmalerer Wobble weniger.
Die ideale Wobble-Einstellung hängt vom Nahttyp ab. Das liegt daran, dass die Form der Verbindung bestimmt, wie sich die Energie auf die Wände verteilt.
Außenecke und Überlappnaht: Hier ist ein breiterer Wobble günstig. Der Strahl erreicht beide Seiten der Naht, sorgt für einen guten Einbrand in beiden Flächen und ergibt eine breitere, gleichmäßigere Naht.
Innenecke: Hier funktioniert ein schmalerer Wobble besser. Die Wände liegen dicht beieinander, und bei einem breiten Wobble trifft ein Teil der Laserenergie unnötig auf die Seitenwände. Das führt zu einem übermäßigen Wärmeeintrag, zu Spritzerbildung und zu einem schwerer kontrollierbaren Schmelzbad. Mit einem schmaleren Wobble bleibt die Energie auf den Wurzelbereich der Naht konzentriert.
Wie die drei Parameter zusammenwirken
Leistung, Schweißgeschwindigkeit und Wobble sind eng miteinander verbunden. Ändert sich ein Parameter, müssen meist auch einer oder beide der anderen Parameter angepasst werden. Ein Beispiel aus der Praxis: Ein Schweißer schweißt eine Innenecknaht in 1,5 mm rostfreiem Stahl (Edelstahl) mit diesen Einstellungen:
- Wobble-Breite: schmal
- Leistung: 600 W
- Schweißgeschwindigkeit: 400 mm/min
Die Naht ist gut. Dann folgt eine Außenecke am selben Material. Der Schweißer stellt die Wobble-Breite breiter ein, für einen gleichmäßigeren Kontakt mit beiden Flächen. Dadurch sinkt jedoch die Energiedichte, und der Einbrand ist unzureichend. Die Lösung besteht darin, die Leistung etwas zu erhöhen oder die Schweißgeschwindigkeit etwas zu verringern, bis der Einbrand wieder das richtige Niveau erreicht hat.
Drei Parameter, ein Gleichgewicht.
Erfahrene Laserschweißer entwickeln mit der Zeit ein Gefühl für dieses Zusammenspiel. Einsteiger lernen es am schnellsten, indem sie systematisch jeweils nur einen Parameter verändern und dessen Wirkung auf die Naht beobachten.
Übrige Parameter
Die anderen einstellbaren Parameter sind keineswegs unwichtig, haben aber in den meisten Situationen einen geringeren Einfluss auf das grundlegende Schweißergebnis. Gasdurchfluss und Gasart beeinflussen Oxidation und Spritzerbildung. Die Fokusposition wird vorab auf den Arbeitsabstand des Schweißkopfes eingestellt und muss nicht für jeden Nahttyp angepasst werden. Pulsparameter bieten zusätzliche Kontrolle bei speziellen Anwendungen. In der Praxis funktioniert es so: Setzen Sie Leistung, Geschwindigkeit und Wobble-Breite richtig ein, und Sie haben eine brauchbare Naht. Stimmen Sie danach die übrigen Parameter ab, und Sie haben eine gute Naht. Die Reihenfolge ist nicht willkürlich.
In der Praxis
Das Laserschweißen bietet viele Einstellmöglichkeiten, doch drei Parameter haben den größten Einfluss: Laserleistung, Schweißgeschwindigkeit und Wobble-Breite. Wer versteht, wie jeder dieser Parameter wirkt, wie sie sich gegenseitig beeinflussen und wie die Wobble-Breite an die jeweilige Nahtgeometrie angepasst wird, hat den größten Teil des Prozesses unter Kontrolle. Der Rest ist Feinabstimmung. Möchten Sie mehr über die Einstellungen eines Hand-Laserschweißgeräts erfahren oder selbst erleben, wie das in der Praxis funktioniert? Fordern Sie eine Demo an oder nehmen Sie unter [email protected] Kontakt mit uns auf.
Deel dit bericht